Artykuł sponsorowany
Jak nieprecyzyjne okrawanie zaburza tolerancje i pasowanie aluminiowego odlewu
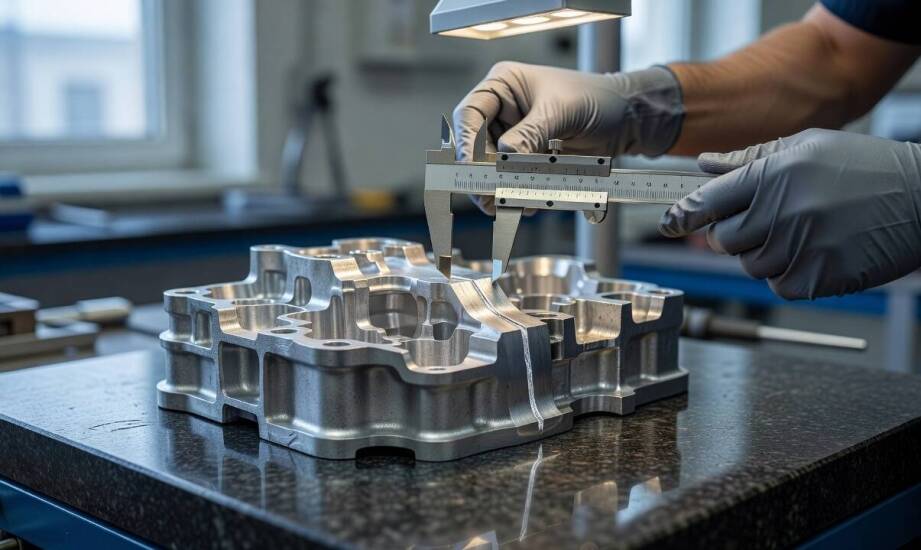
Niewielki grat lub nadlew na krawędzi aluminiowego odlewu bardzo często decyduje o tym, czy dany element przejdzie weryfikację wymiarową bez konieczności dodatkowego frezowania. W masowej produkcji detali, które bezpośrednio współpracują z innymi zaawansowanymi częściami maszyn, nawet minimalna niedokładność prowadzi do zatrzymania całej linii montażowej. Surowy odlew wyjęty bezpośrednio z formy ciśnieniowej posiada rozbudowany układ wlewowy i cienkie wypływki na łączeniach, które trzeba precyzyjnie usunąć. Ten technologiczny krok wymaga zastosowania wytrzymałych matryc tnących. To właśnie proces wykańczania ostatecznie weryfikuje jakość całego cyklu odlewniczego, ponieważ nieodpowiednie oddzielenie naddatków rzutuje na docelową geometrię produktu.
Mechanika cięcia i problem przesuniętej bazy pomiarowej
Przemysłowe okrojniki do odlewów aluminiowych pracują na zasadzie mechanicznego ścinania nadmiaru materiału dokładnie wzdłuż wyznaczonej linii podziału formy. Narzędzie zamocowane w masywnej prasie pionowej dociska ustabilizowany detal, a następnie ostrym uderzeniem odcina układ wlewowy. Strefa oddzielania zawsze generuje pewien mikronaddatek, ponieważ mechaniczne zrywanie aluminium zostawia widoczny ślad na krawędzi części. Fizyki procesu tnącego nie sposób obejść, dlatego konstruktorzy muszą uwzględnić ten nawis już podczas tworzenia dokumentacji rysunkowej i ustalania tolerancji.
Pozostawiony naddatek materiału bezpośrednio wpływa na kolejne etapy obróbcze, ponieważ nierówna krawędź po cięciu przesuwa bazę pomiarową całej części. Kiedy detal trafia na stanowisko obróbki skrawaniem CNC, bardzo często opiera się w imadłach właśnie na wyznaczonych powierzchniach podziału. Zaburzenie tego punktu odniesienia powoduje utratę pasowania elementów współpracujących w docelowym zespole. W efekcie wiercone gwinty, frezowane powierzchnie stykowe lub żebra wzmacniające mogą nie trafić w wyznaczone ramy, co ostatecznie uniemożliwia bezproblemowe złożenie gotowego podzespołu przez klienta.
Wpływ pozycjonowania i matrycy na tolerancje
Samo zbudowanie narzędzia z twardej stali nie gwarantuje powtarzalności w długich seriach. Pozycjonowanie detalu oraz sposób jego zablokowania w gnieździe przesądzają o stabilności okrawania. Niewłaściwe podparcie lub chociażby minimalny luz w uchwycie powodują niekontrolowane przesunięcie elementu podczas uderzenia stempla. Zgodnie z międzynarodowymi standardami stowarzyszenia NADCA, komercyjne okrawanie pozwala na odchyłki krawędzi w rygorystycznych granicach 0,4 milimetra. Utrzymanie takiego wyniku przy tysiącach cykli wymaga bezwzględnie sztywnego trzymania surowego odlewu.
Proces produkcyjny wymusza również uwzględnienie zjawisk fizycznych, które zmieniają się w czasie pracy maszyny. Naturalne zużycie krawędzi tnącej oraz delikatna zmienność skurczowa stopu wpływają na odchyłki wymiarowe z każdym kolejnym tygodniem produkcji. Ścieralność matrycy oraz różnice w szybkości chłodzenia poszczególnych partii wywołują stopniowe pogarszanie się jakości odcięcia. Z tego powodu inżynierowie narzędziowni Metalform wdrażają sztywne systemy mocujące, które skutecznie kompensują te zjawiska. Precyzyjne prowadnice i solidne elementy ustalające minimalizują wpływ zmiennych na jakość krawędzi.
Przy seryjnych zleceniach na części maszyn o końcowej jakości decyduje stabilność całego środowiska pracy prasy, a nie tylko fakt usunięcia nadlewu. Pozornie niegroźne odchylenia na linii podziału szybko kumulują się w kolejnych procesach frezarskich i wiertarskich. Wyeliminowanie tych błędów dzięki poprawnemu zaprojektowaniu oprzyrządowania pozwala utrzymać wymagania wymiarowe narzucane przez sektor przemysłowy. Poprawnie nadzorowany etap cięcia gwarantuje, że aluminiowy komponent złoży się z resztą mechanizmu bez najmniejszego oporu.
Kategorie artykułów
Polecane artykuły

Jak dbać o narzędzia do serwisowania ogumienia, aby służyły jak najdłużej?

Podział majątku a cywilne spółki: jakie są prawne zasady?

Usuwanie kaszaków a jakość życia pacjentów – jakie zmiany można zaobserwować?
